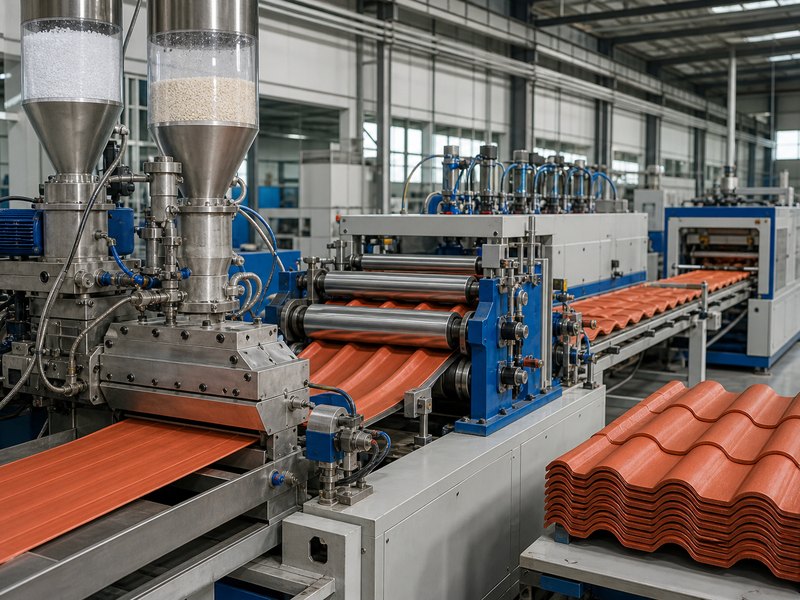
Производство черепицы ASA из синтетической смолы представляет собой непрерывный процесс, в котором корпус из ПВХ сочетается с атмосферостойкой поверхностью ASA., формирует оба материала в слоистый лист, создает профиль крыши, стабилизирует его путем контролируемого охлаждения, и обрезает его по длине. Линия может выглядеть последовательной, но стабильность продукта зависит от синхронизации всех этапов.
Основная задача производства — не просто плавление пластика.. Плитка должна сохранять интерфейс своего слоя., профиль по ширине, повторяющиеся шаги по его длине, размеры, внешний вид поверхности, и механическая реакция в пределах контролируемых границ. Нарушение на одном этапе часто проявляется как дефект на несколько метров дальше по линии..
Что контролирует черепицу из синтетической смолы ASA?
| Уровень управления | Производственный вопрос | Типичные доказательства |
|---|---|---|
| Сложная идентичность | Соответствуют ли материалы ASA и PVC-U утвержденному составу и партии?? | Материальная идентичность, записи лотов, контролируемая подготовка, и соответствующие входящие чеки |
| Плавление и интерфейс | Доходят ли отдельные потоки расплава до головки в стабильном состоянии и образуют ли непрерывную связь?? | Записи процессов, непрерывность слоя, однородность поверхности, и проверка поперечного сечения |
| Геометрия | Сформированы ли волновой участок и повторяющиеся ступени плитки с заданным шагом и глубиной?? | Профильные калибры, шаг шага, ширина, эффективное покрытие, и геометрия кромок |
| Охлаждение и обработка | Затвердевает ли лист без искажений перед резкой и укладкой?? | Плоскостность, стабильность размеров, охлаждающий баланс, синхронизация отвода, и состояние стека |
| Проверка | Можно ли отследить и оценить готовый лист на правильном уровне доказательности?? | Батч-код, размеры, появление, протоколы испытаний, сохраненные образцы, и статус выпуска |
Эти элементы управления образуют одну цепочку. Стабильный компаунд не может компенсировать неровную матрицу.. Сбалансированный кристалл не может предотвратить искажение, если охлаждение тянет одну область быстрее, чем другую.. Визуально прямая плитка все равно нуждается в материале, размерный, и записи прослеживаемости.

Как подготавливается корпус из ПВХ и поверхность ASA??
Корпус обычно состоит из жесткого соединения на основе ПВХ, а не из чистой смолы.. Стабилизаторы, вспомогательные средства для обработки, модификаторы воздействия, пигменты, наполнители, и другие контролируемые ингредиенты могут изменить поток, слияние, прочность, тепловая реакция, цвет, и стоимость. Их идентичность и пропорция принадлежат управляемой формулировке..
В открытом слое используется материал ASA, выбранный для использования на открытом воздухе.. ASA не является общим синонимом всех цветных кепок.. ИСО 19065 классифицирует экструзионные материалы ASA по составу и свойствам, таким как текучесть расплава., Смягчающее поведение Вика, ударная вязкость, и модуль. Эта структура поддерживает контроль материалов, но он не определяет полную формулу кровли.
Входящие измерения также нуждаются в границах. Данные о массовом или объемном расходе расплава могут помочь сравнить партии термопластов при фиксированных условиях.. ИСО 1133 отмечает, что в его тесте используется гораздо меньший сдвиг, чем при обычной обработке., поэтому результат не может воспроизвести историю материала внутри матрицы черепицы.. Температура размягчения по Вика также является контролируемым показателем материала., не прямой предел обслуживания крыши или рецепт формования.
Для Кровельный лист ASA, поэтому полезный вопрос не в том, появляется ли ASA в названии продукта.. Завод должен сохранять указанную идентичность материала., сплошность поверхности, цвет, интерфейс, и готовая геометрия под повторяемым контролем.
Как коэкструзия создает однослойный лист?
Совместная экструзия удерживает материалы ASA и PVC-U в разных путях потока до тех пор, пока они не встретятся в специально разработанной матрице или блоке подачи.. Каждый экструдер создает свой собственный поток расплава.. Затем потоки соединяются, при этом обе поверхности остаются в состоянии образовывать интерфейс..
Стабильное соединение требует большего, чем одновременная подача. Баланс потока влияет на распределение слоев по ширине. Температура и история проживания влияют на состояние расплава.. Загрязнение или нестабильная подача могут нарушить работу интерфейса.. Поверхностный поток, который колеблется, может создавать полосы., тонкие зоны, или изменение цвета, даже если общая толщина листа кажется приемлемой.
Видимый край полезен, поскольку он может выявить непрерывность слоя и значительные изменения.. Это не может доказать прочность связи, устойчивость к атмосферным воздействиям, или состав каждого слоя только на глаз. Эти вопросы требуют определенных методов проверки или испытаний и отслеживаемых образцов..
ИСО 19065-2 и ИСО 21306-2 также объясните, почему подготовка образцов имеет значение. Значения ASA и PVC-U зависят от обращения., кондиционирование, размеры, процедура, и термическая история. Данные стандартного образца материала не следует автоматически относить к сформированному образцу., многослойная черепица.
Как формируется геометрия испанской плитки?
В испанском стиле Черепица из синтетической смолы ASA содержит геометрию в двух направлениях. По его ширине, гребни и дренажные каналы образуют сплошную секцию крыши. По своей длине, повторяющиеся приподнятые ступеньки создают ритм плитки и внешний вид перекрытия.
Это различие имеет значение, поскольку статическая экструзионная матрица создает непрерывное поперечное сечение.. Он может установить распределение листа по ширине., но он не может сам по себе создать форму, которая неоднократно меняется в направлении машины.. Синхронизированное последующее формовочное оборудование должно создавать продольные ступени плитки, сохраняя при этом лист формуемым..
Скорость формования должна соответствовать скорости экструзии и вытягивания.. Если время смещается, расстояние между шагами может измениться. Если давление или температура различаются по ширине, одна сторона может иметь более глубокий шаг или более четкие детали, чем другая. Если лист поступает в формовочную машину с неравномерным слоем или неравномерным распределением температуры, поверхность может по-разному растягиваться по гребням, кастрюли, и шагаем по углам.
Поэтому для управления профилем требуется нечто большее, чем общая ширина.. Полезные проверки включают геометрию гребня и поддона., шаг шага, глубина шага, боковая форма, прямолинейность кромок, эффективное покрытие, и связь между повторяющимися элементами и длиной разреза. Эти размеры контролируют выравнивание последовательных листов, даже если каждая плитка выглядит приемлемой по отдельности..
Почему охлаждение и вытяжка являются частью конструкции продукта?
Сформированный лист покидает горячую зону до того, как будет достигнуто его окончательное размерное состояние.. Охлаждение отводит тепло и повышает жесткость., а направляющие и тяговое оборудование контролируют движение. Этот процесс должен сохранять заданную форму, не создавая неравномерных напряжений в плитке..
Неравномерное охлаждение может привести к сжатию одной поверхности или одной стороны раньше, чем другой.. Результат может выглядеть как поклон, скручивание, краевой подъемник, или смещение профиля. Чрезмерное натяжение может изменить размеры.. Нестабильное натяжение может изменить расстояние между шагами или повредить слой, пока он еще теплый..
Термическая история остается важной даже после того, как плитка выглядит прочной.. ИСО 21306-2 отмечает, что термическая история и внутреннее напряжение могут сильно влиять на термические и механические свойства образцов PVC-U.. Готовая плитка добавляет кривизну профилю., интерфейсы слоев, резка, штабелирование, и условия хранения этой истории.
Резка должна следовать за движущимся продуктом, не перетаскивая и не сдавливая профиль.. Управление длиной обычно зависит от синхронизированного измерительного сигнала.. Свежеразрезанной плитке необходима опора, сохраняющая ее форму.. Теплый, неровный, или перегруженная стопка может записать искажения, которых не было у резака.
Какие проверки качества относятся к каждому уровню доказательств??
Контроль качества становится более понятным, когда доказательства разделены по уровням. Проверки сырья характеризуют контролируемые соединения. Записи процесса описывают условия, использованные для изготовления листа.. Проверка продукции проверяет готовую плитку. Доказательства системы крыши добавляют поддержки, перекрывается, крепежные детали, склон, климат, и установка.
| Уровень доказательности | Что он может поддерживать | Что он не может доказать в одиночку |
|---|---|---|
| Сырье | Идентичность соединения и указанные свойства материала в соответствии с определенными методами | Однородность слоя, геометрия плитки, или производительность крыши |
| Процесс | Прослеживаемые условия производства и стабильность контролируемых переменных | Производительность без калиброванного контроля и испытаний продукции |
| Готовая плитка | Размеры, появление, непрерывность слоя, масса, и определенные механические или атмосферные результаты | Каждый пролет, застежка, климат, нагрузка, или условия установки |
| Монтаж крыши | Поведение тестируемого профиля, поддерживает, суставы, крепежные детали, и конфигурация | Непроверенные компоновки или универсальный срок службы |
Испытания на изгиб иллюстрируют эту границу. ИСО 178 может сравнивать жесткие пластиковые образцы в условиях контролируемого трехточечного изгиба. Там же указано, что размер образца, подготовка, скорость, и обусловленность влияют на сопоставимость, и что результат не является параметром расчета конструкции. Для профилированной черепицы или установленной крыши требуются доказательства, сохраняющие ее фактическую геометрию и условия опоры..
Поверхностное выветривание требует такой же дисциплины. ИСО 4892-2 контролирует ксеноново-дуговой свет, влага, температура, влажность, и смачивание. Такое воздействие позволяет сравнивать изменение свойств или цвета в течение определенного цикла.. Он не преобразуется автоматически в универсальный срок службы на открытом воздухе.. Анализ HESU выгорание цвета пластиковой черепицы объясняет, почему материал поверхности, пигмент, непрерывность слоя, обработка, климат, и контекст установки остаются подключенными.
Что типичные дефекты говорят о процессе?
| Наблюдаемое состояние | Области процесса для исследования | Доказательства, необходимые для заключения |
|---|---|---|
| Цветная полоса или глянцевая полоса | Поверхностная подача, дисперсия пигмента, стабильность расплава, распределение кубиков, или загрязнение | Идентификация партии, образец карты поперечной ширины, запись процесса, и осмотр поверхности |
| Разделение слоев | Загрязнение интерфейса, совместимость материалов, состояние плавления, история проживания, или присоединиться к давлению | Расположение поперечного сечения, сохраненный образец, метод тестирования интерфейса, и повлияло на производственное окно |
| Неровные ступени плитки | Прежнее время, баланс давления, температура листа, скорость отвода, или входное распределение толщины | Измерения шага шага, карта профиля по ширине, и синхронизированные записи строк |
| Деформация или подъем края | Дисбаланс охлаждения, остаточное напряжение, вытянуть выравнивание, теплая укладка, или неподдерживаемое хранилище | Измерения плоскостности с течением времени, запись охлаждения, состояние стека, и температурная история |
| Хрупкий край среза | Сложный вариант, история обработки, состояние охлаждения, режим резания, или повреждение образца | Сравнение партий, осмотр кромки, кондиционированные образцы, и определенные механические проверки |
| Дрейф длины | Кодер, устойчивость при вытягивании, синхронизация фрезы, или товарный бланк | Последовательная запись длины, история линейной скорости, и проверка измерительной системы |
Таблица дефектов сужает расследование; он не идентифицирует одну причину только по внешнему виду. Несколько изменений в процессе могут привести к схожим результатам., и одно нарушение процесса может вызвать несколько симптомов. Прослеживаемость превращает видимое состояние в определенный производственный интервал, из которого можно брать образцы и сравнивать..
Часто задаваемые вопросы
Смешан ли ASA со всей черепицей из синтетической смолы??
Не обязательно. В коэкструдированной плитке с лицевой стороной ASA, ASA образует открытый слой атмосферных воздействий, в то время как соединение ПВХ-U образует большую часть корпуса.. Точная архитектура уровней должна быть взята из проверенной спецификации продукта..
Создает ли экструзионная матрица полную форму испанской плитки??
Он может установить непрерывный разрез по всему листу.. Повторяющиеся этапы в направлении производства требуют синхронизированной последующей формовки, поскольку статическая матрица обеспечивает постоянное поперечное сечение..
Может ли видимый многослойный край доказать качество совместной экструзии??
Это может выявить грубую непрерывность и явные различия в этом месте.. Он не может доказать состав, прочность связи, однородность по ширине, или устойчивость к атмосферным воздействиям без определенных записей и испытаний.
Подтверждает ли испытание материала ASA срок службы черепицы??
Нет. Испытания материалов характеризуют контролируемые образцы указанными методами.. Геометрия готовой плитки, распределение слоев, история обработки, поддерживает, крепежные детали, климат, установка, и обслуживание добавляет отдельные переменные.
Техническое заключение: Производство черепицы ASA из синтетической смолы лучше всего понимать как синхронизированную систему управления.. Сложная идентичность запускает процесс, но формирование интерфейса, двунаправленная геометрия профиля, история охлаждения, контроль размеров, и прослеживаемая проверка определяют, соответствует ли готовая плитка предполагаемому продукту..