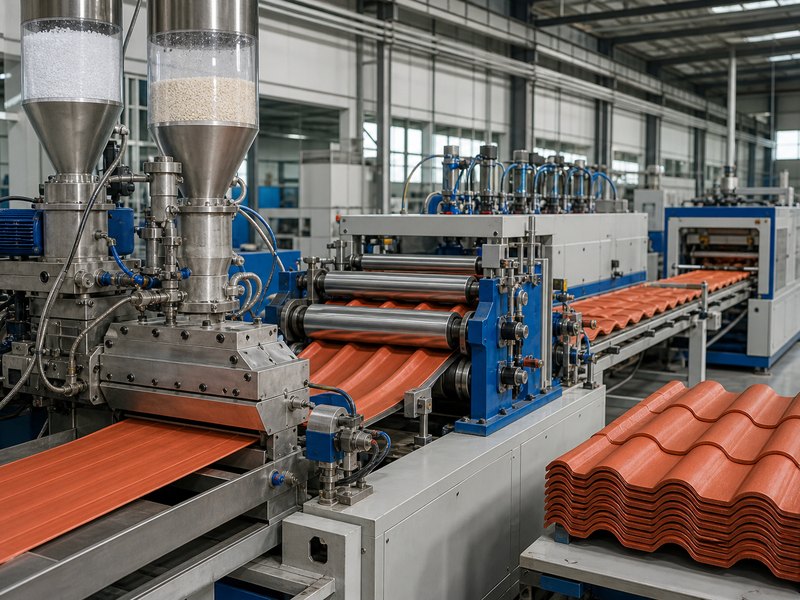
Fabricación de tejas de resina sintética ASA. es un proceso continuo que combina un cuerpo de PVC-U con una superficie de intemperie ASA, forma ambos materiales en una hoja en capas, crea el perfil del techo, lo estabiliza mediante enfriamiento controlado, y lo corta a medida. La línea puede parecer secuencial., pero la consistencia del producto depende de que todas las etapas permanezcan sincronizadas.
El desafío central de la fabricación no es simplemente fundir plástico. Un mosaico debe mantener su interfaz de capa., perfil ancho, pasos repetidos a lo largo de su longitud, dimensiones, apariencia superficial, y respuesta mecánica dentro de límites controlados. Una perturbación en una etapa a menudo aparece como un defecto varios metros más adelante en la línea..
Qué controla una teja de resina sintética ASA?
| Capa de control | Pregunta de fabricación | Evidencia típica |
|---|---|---|
| Identidad compuesta | ¿Los materiales ASA y PVC-U son consistentes con la formulación y el lote aprobados?? | Identidad material, registros de lotes, preparación controlada, y cheques entrantes relevantes |
| Derretir e interconectar | ¿Las corrientes de fusión separadas llegan al troquel en condiciones estables y forman una unión continua?? | Registros de proceso, continuidad de capa, uniformidad de la superficie, e inspección de secciones transversales |
| Geometría | ¿La sección ondulada y los escalones repetidos de losetas están formados con el paso y la profundidad previstos?? | calibres de perfil, espaciado de pasos, ancho, cobertura efectiva, y geometría de borde |
| Enfriamiento y manipulación | ¿La hoja se solidifica sin distorsión atrapada antes de cortarla y apilarla?? | Llanura, estabilidad dimensional, equilibrio de enfriamiento, sincronización de arrastre, y condición de pila |
| Verificación | ¿Se puede rastrear y evaluar la hoja terminada con el nivel de evidencia correcto?? | código de lote, dimensiones, apariencia, registros de prueba, muestras retenidas, y estado de lanzamiento |
Estos controles forman una cadena.. Un compuesto estable no puede compensar un dado desigual. Un troquel equilibrado no puede evitar la distorsión si el enfriamiento atrae una región más rápido que otra. Una baldosa visualmente recta todavía necesita material, dimensional, y registros de trazabilidad.

¿Cómo se preparan el cuerpo de PVC-U y la superficie de ASA??
La carrocería normalmente comienza como un compuesto rígido a base de PVC en lugar de resina pura sola.. Estabilizadores, auxiliares de procesamiento, modificadores de impacto, pigmentos, rellenos, y otros ingredientes controlados pueden cambiar el flujo, fusión, tenacidad, respuesta al calor, color, y costo. Su identidad y proporción pertenecen a una formulación gestionada..
La capa expuesta utiliza material ASA seleccionado para uso en superficies exteriores.. ASA no es sinónimo genérico de cualquier gorra de color. ISO 19065 clasifica los materiales de extrusión ASA según su composición y propiedades, como el flujo de fusión, Comportamiento de ablandamiento de Vicat, fuerza de impacto, y módulo. Ese marco respalda el control de materiales., pero no define una fórmula completa para techos.
Las mediciones entrantes también necesitan límites. Los datos de flujo másico o volumétrico del fundido pueden ayudar a comparar lotes de termoplásticos en condiciones fijas. ISO 1133 señala que su prueba utiliza un corte mucho menor que el procesamiento normal, por lo que el resultado no puede reproducir la historia del material dentro de una matriz de tejas. La temperatura de reblandecimiento Vicat también es un indicador controlado del material., no es un límite directo de servicio del techo ni una receta de formación.
para un Hoja para techos ASA, Por lo tanto, la pregunta útil no es si ASA aparece en el nombre del producto.. La fábrica debe mantener la identidad del material especificado., continuidad de la superficie, color, interfaz, y geometría terminada bajo control repetible.
¿Cómo crea la coextrusión una hoja en capas??
La coextrusión mantiene los materiales ASA y PVC-U en rutas de flujo separadas hasta que se encuentran en una matriz o bloque de alimentación diseñado específicamente. Cada extrusora desarrolla su propia corriente de fusión.. Luego, las corrientes se unen mientras ambas superficies siguen siendo capaces de formar una interfaz..
La unión estable requiere más que una alimentación simultánea. El equilibrio del flujo afecta la distribución de las capas a lo ancho. La temperatura y el historial de residencia afectan la condición de fusión. La contaminación o una alimentación inestable pueden interrumpir la interfaz. Una corriente superficial que fluctúa puede crear rayas, zonas delgadas, o variación de color incluso cuando el espesor total de la hoja parece aceptable.
El borde visible es útil porque puede revelar la continuidad de la capa y la variación bruta.. No puede probar la fuerza de la unión., resistencia a la intemperie, o la composición de cada capa solo a simple vista. Esas preguntas necesitan métodos de prueba o inspección definidos y muestras rastreables..
ISO 19065-2 y ISO 21306-2 También explique por qué es importante la preparación de muestras.. Los valores de ASA y PVC-U dependen de la manipulación., acondicionamiento, dimensiones, procedimiento, e historia termal. Los datos de una muestra de material estándar no deben asignarse silenciosamente a un modelo formado., teja multicapa.
¿Cómo se forma la geometría del azulejo español??
Un estilo español Teja de resina sintética ASA contiene geometría en dos direcciones. En todo su ancho, crestas y canales de drenaje establecen la sección continua del techo. A lo largo de su longitud, Los escalones elevados repetidos crean el ritmo de los mosaicos y la apariencia de superposición..
Esta distinción es importante porque una matriz de extrusión estática produce una sección transversal continua.. Puede establecer la distribución a lo ancho de la hoja., pero no puede por sí solo crear una forma que cambie repetidamente a lo largo de la dirección de la máquina. El equipo de conformado sincronizado aguas abajo debe crear los escalones longitudinales de las losas mientras la lámina permanece conformable..
La velocidad de formación debe seguir la velocidad de extrusión y de transporte.. Si el tiempo se desvía, el espacio entre pasos puede cambiar. Si la presión o la temperatura difieren a lo ancho, un lado puede mostrar un paso más profundo o un detalle más nítido que el otro. Si la hoja ingresa al primero con una capa o distribución de temperatura desigual, la superficie puede estirarse de manera diferente sobre las crestas, sartenes, y paso por las esquinas.
Por lo tanto, el control del perfil necesita más que el ancho total.. Las comprobaciones útiles incluyen la geometría de cresta y bandeja., tono de paso, profundidad del paso, forma de vuelta lateral, rectitud del borde, cobertura efectiva, y la relación entre rasgos repetidos y longitud de corte. Estas dimensiones controlan cómo se alinean las láminas sucesivas incluso cuando cada loseta parece aceptable de forma aislada..
¿Por qué el enfriamiento y el transporte son parte del diseño del producto??
La lámina formada abandona la zona caliente antes de que su estado dimensional final sea seguro.. El enfriamiento elimina el calor y aumenta la rigidez., mientras que las guías y el equipo de arrastre controlan el movimiento. El proceso debe restringir la forma deseada sin congelar la tensión desigual en la loseta..
El enfriamiento desigual puede contraer una superficie o un lado antes que otro. El resultado puede parecer una reverencia., retortijón, levantamiento de borde, o deriva del perfil. Un tirón excesivo puede cambiar las dimensiones. La tracción inestable puede variar el espaciamiento de los pasos o alterar la capa mientras aún está caliente..
La historia térmica sigue siendo importante después de que la loseta se vea sólida. ISO 21306-2 señala que la historia térmica y la tensión interna pueden influir fuertemente en las propiedades térmicas y mecánicas de las muestras de PVC-U. Una loseta terminada agrega curvatura al perfil., interfaces de capa, corte, apilado, y condiciones de almacenamiento de ese historial..
El corte debe seguir el producto en movimiento sin arrastrar ni aplastar el perfil.. El control de longitud normalmente depende de una señal de medición sincronizada.. Las baldosas recién cortadas necesitan un soporte que conserve su forma. un cálido, desigual, o una pila sobrecargada puede registrar distorsiones que no existían en el cortador.
Qué controles de calidad pertenecen a cada nivel de evidencia?
El control de calidad se vuelve más claro cuando la evidencia se separa por nivel. Los controles de materias primas caracterizan los compuestos controlados. Los registros de proceso describen las condiciones utilizadas para hacer la hoja.. Los controles del producto inspeccionan la loseta terminada.. La evidencia del sistema de techo agrega soportes, se superpone, sujetadores, pendiente, clima, e instalación.
| Nivel de evidencia | Qué puede soportar | Lo que no puede probar solo |
|---|---|---|
| Materia prima | Identidad compuesta y propiedades materiales especificadas según métodos definidos. | Uniformidad de capa, geometría del azulejo, o rendimiento del techo |
| Proceso | Condiciones de producción trazables y estabilidad de variables controladas. | Rendimiento sin inspección calibrada ni pruebas de productos |
| Azulejo terminado | Dimensiones, apariencia, continuidad de capa, masa, y resultados mecánicos o de intemperismo definidos | cada tramo, cierre, clima, carga, o condición de instalación |
| Montaje de techo | Comportamiento del perfil probado, apoya, articulaciones, sujetadores, y configuración | Diseños no probados o vida útil universal |
Las pruebas de flexión ilustran este límite.. ISO 178 Puede comparar muestras de plástico rígido bajo condiciones controladas de flexión de tres puntos.. También establece que el tamaño de la muestra, preparación, velocidad, y el condicionamiento afectan la comparabilidad, y que el resultado no sea un parámetro de diseño estructural. Una teja perfilada o un techo instalado requiere evidencia que preserve su geometría real y sus condiciones de soporte..
La meteorización de la superficie necesita la misma disciplina. ISO 4892-2 controla la luz de arco de xenón, humedad, temperatura, humedad, y mojar. Dicha exposición puede comparar la propiedad o el cambio de color bajo un ciclo definido.. No se convierte automáticamente en una vida útil universal para exteriores.. El análisis HESU de Decoloración del color de las tejas de plástico explica por qué el material de la superficie, pigmento, continuidad de capa, tratamiento, clima, y el contexto de instalación permanecen conectados.
¿Qué revelan los defectos comunes sobre el proceso??
| Condición observada | Áreas de proceso a investigar | Pruebas necesarias antes de llegar a una conclusión |
|---|---|---|
| Raya de color o banda brillante | Alimentación superficial, dispersión de pigmentos, estabilidad en estado fundido, distribución de troqueles, o contaminación | Identidad de lote, mapa de muestra de ancho transversal, registro de proceso, e inspección de superficies |
| Separación de capas | Contaminación de la interfaz, compatibilidad de materiales, condición de fusión, historial de residencia, o unirse a la presión | Ubicación de la sección transversal, muestra retenida, método de prueba de interfaz, y ventana de producción afectada |
| Pasos de azulejos desiguales | Tiempo anterior, equilibrio de presión, temperatura de la hoja, velocidad de arrastre, o distribución del espesor entrante | Medidas de paso de paso, mapa de perfil a lo ancho, y registros de línea sincronizados |
| Deformación o levantamiento de bordes | Desequilibrio de enfriamiento, tensión residual, tirar de la alineación, apilamiento cálido, o almacenamiento no compatible | Mediciones de planitud a lo largo del tiempo., registro de enfriamiento, condición de pila, e historial de temperatura |
| Borde de corte quebradizo | variación compuesta, historial de procesamiento, estado de enfriamiento, condición de corte, o daños en la muestra | Comparación de lotes, inspección de bordes, especímenes acondicionados, y controles mecánicos definidos |
| Deriva de longitud | Codificador, estabilidad de arrastre, sincronización del cortador, o deslizamiento del producto | Registro de longitud secuencial, historial de velocidad de línea, y control del sistema de medición |
Una tabla de defectos reduce la investigación; no identifica una causa solo por la apariencia. Varios cambios de proceso pueden producir marcas similares, y una alteración del proceso puede crear varios síntomas. La trazabilidad convierte la condición visible en un intervalo de producción definido que se puede muestrear y comparar..
Preguntas frecuentes
¿Se mezcla ASA en toda la teja de resina sintética??
No necesariamente. En una losa coextruida con revestimiento de ASA, ASA forma la capa expuesta a la intemperie, mientras que un compuesto de PVC-U forma la mayor parte del cuerpo.. La arquitectura de capas exacta debe provenir de la especificación del producto verificada..
¿El troquel de extrusión crea la forma completa de la teja española??
Puede establecer la sección continua a través de la hoja.. Los pasos repetidos a lo largo de la dirección de producción requieren un conformado aguas abajo sincronizado porque una matriz estática produce una sección transversal constante.
¿Puede un borde en capas visible demostrar la calidad de la coextrusión??
Puede revelar una gran continuidad y una variación obvia en ese lugar.. No puede probar la composición., fuerza de unión, uniformidad de ancho transversal, o comportamiento a la intemperie sin registros ni pruebas definidos.
¿Una prueba de material ASA demuestra la vida útil de las tejas??
No. Las pruebas de materiales caracterizan muestras controladas según los métodos establecidos.. Geometría de losetas terminadas, distribución de capas, historial de procesamiento, apoya, sujetadores, clima, instalación, y mantenimiento agregan variables separadas.
Conclusión técnica: La fabricación de tejas de resina sintética ASA se entiende mejor como un sistema de control sincronizado. La identidad compuesta inicia el proceso, pero formación de interfaz, geometría de perfil bidireccional, historia de enfriamiento, control dimensional, y la verificación rastreable determinan si la loseta terminada representa consistentemente el producto previsto.