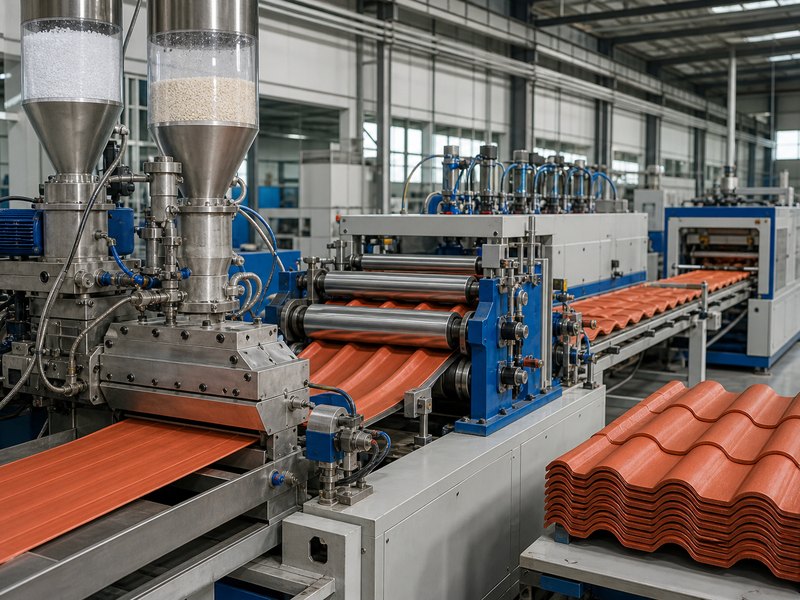
ASA تصنيع بلاط السقف من الراتينج الاصطناعي هي عملية مستمرة تجمع بين جسم PVC-U وسطح التجوية ASA, يشكل كلتا المادتين في ورقة ذات طبقات, يخلق ملف تعريف السقف, يعمل على استقراره عن طريق التبريد المتحكم فيه, ويقطعها على طول. قد يبدو الخط متسلسلاً, لكن اتساق المنتج يعتمد على بقاء جميع المراحل متزامنة.
إن التحدي المركزي الذي يواجه التصنيع لا يتمثل في مجرد ذوبان البلاستيك. يجب أن يحتفظ البلاط بواجهة الطبقة الخاصة به, الملف الشخصي بالعرض, الخطوات المتكررة على طوله, أبعاد, مظهر السطح, والاستجابة الميكانيكية ضمن الحدود الخاضعة للرقابة. غالبًا ما يظهر الاضطراب في مرحلة ما كعيب على بعد عدة أمتار من الخط.
ما الذي يتحكم في بلاط السقف المصنوع من الراتنج الاصطناعي ASA?
| طبقة التحكم | سؤال التصنيع | الأدلة النموذجية |
|---|---|---|
| الهوية المركبة | هل تتوافق مواد ASA وPVC-U مع التركيبة والدفعة المعتمدة? | الهوية المادية, سجلات الكثير, التحضير الخاضع للرقابة, والشيكات الواردة ذات الصلة |
| تذوب والواجهة | هل تصل تيارات الذوبان المنفصلة إلى القالب في حالة مستقرة وتشكل رابطة مستمرة? | سجلات العملية, استمرارية الطبقة, التوحيد السطحي, وفحص المقطع العرضي |
| الهندسة | هل تم تشكيل قسم الموجة وخطوات البلاط المتكررة عند الدرجة والعمق المقصودين? | مقاييس الملف الشخصي, تباعد الخطوة, عرض, تغطية فعالة, وهندسة الحافة |
| التبريد والتعامل | هل تتصلب الورقة دون تشويه محصور قبل القطع والتكديس? | التسطيح, استقرار الأبعاد, توازن التبريد, مزامنة السحب, وحالة المكدس |
| تَحَقّق | هل يمكن تتبع الورقة النهائية وتقييمها على مستوى الأدلة الصحيحة? | رمز الدفعة, أبعاد, مظهر, سجلات الاختبار, العينات المحتجزة, وحالة الإصدار |
تشكل هذه الضوابط سلسلة واحدة. لا يمكن للمركب المستقر أن يعوض عن قالب غير متساوي. لا يمكن للقالب المتوازن أن يمنع التشويه إذا كان التبريد يسحب منطقة واحدة بشكل أسرع من الأخرى. لا يزال البلاط المستقيم بصريًا بحاجة إلى مادة, الأبعاد, وسجلات التتبع.

كيف يتم تحضير جسم PVC-U وسطح ASA؟?
يبدأ الجسم عادةً كمركب صلب يعتمد على PVC بدلاً من الراتنج النقي وحده. المثبتات, مساعدات المعالجة, معدّلات التأثير, أصباغ, الحشو, والمكونات الأخرى الخاضعة للرقابة يمكن أن تغير التدفق, الانصهار, صلابة, استجابة الحرارة, لون, والتكلفة. هويتهم ونسبتهم تنتمي إلى صيغة مُدارة.
تستخدم الطبقة المكشوفة مادة ASA مختارة للاستخدام على الأسطح الخارجية. ASA ليس مرادفًا عامًا لكل غطاء ملون. ايزو 19065 يصنف مواد البثق ASA من خلال التركيب والخصائص مثل تدفق الذوبان, سلوك تليين فيكات, قوة التأثير, ومعامل. ويدعم هذا الإطار مراقبة المواد, لكنها لا تحدد صيغة تسقيف كاملة.
القياسات الواردة تحتاج أيضًا إلى حدود. يمكن أن تساعد بيانات تدفق الكتلة أو تدفق الحجم في مقارنة كميات اللدائن الحرارية في ظل ظروف ثابتة. ايزو 1133 تشير إلى أن اختبارها يستخدم قصًا أقل بكثير من المعالجة العادية, لذلك لا يمكن للنتيجة إعادة إنتاج التاريخ المادي داخل قالب بلاط السقف. تعتبر درجة حرارة تليين Vicat أيضًا مؤشرًا للمواد الخاضعة للرقابة, ليس حدًا مباشرًا لخدمة السقف أو وصفة تشكيل.
ل ورقة تسقيف ASA, وبالتالي فإن السؤال المفيد ليس ما إذا كان ASA يظهر في اسم المنتج. يجب أن يحتفظ المصنع بالهوية المادية المحددة, استمرارية السطح, لون, واجهة, والهندسة النهائية تحت سيطرة قابلة للتكرار.
كيف يقوم البثق المشترك بإنشاء ورقة ذات طبقات واحدة?
يحافظ البثق المشترك على مواد ASA وPVC-U في مسارات تدفق منفصلة حتى تلتقي في قالب أو كتلة تغذية مصممة لهذا الغرض. يقوم كل طارد بتطوير تيار الذوبان الخاص به. تنضم التدفقات بعد ذلك بينما يظل كلا السطحين قادرين على تشكيل واجهة.
يتطلب الانضمام المستقر أكثر من مجرد التغذية المتزامنة. يؤثر توازن التدفق على توزيع الطبقة عبر العرض. تؤثر درجة الحرارة وتاريخ الإقامة على حالة الذوبان. يمكن أن يؤدي التلوث أو التغذية غير المستقرة إلى مقاطعة الواجهة. يمكن للتيار السطحي الذي يتقلب أن يخلق خطوطًا, مناطق رقيقة, أو اختلاف اللون حتى عندما يبدو سمك الورقة الإجمالي مقبولاً.
تعتبر الحافة المرئية مفيدة لأنها يمكن أن تكشف عن استمرارية الطبقة والتباين الإجمالي. لا يمكن أن تثبت قوة الرابطة, مقاومة العوامل الجوية, أو تكوين كل طبقة عن طريق البصر وحده. تحتاج هذه الأسئلة إلى طرق فحص أو اختبار محددة وعينات يمكن تتبعها.
ايزو 19065-2 و ايزو 21306-2 اشرح أيضًا سبب أهمية تحضير العينات. تعتمد قيم ASA وPVC-U على المعالجة, تكييف, أبعاد, إجراء, والتاريخ الحراري. لا ينبغي أن يتم تعيين البيانات من عينة المواد القياسية بصمت إلى نموذج مُشكل, بلاط السقف متعدد الطبقات.
كيف يتم تشكيل هندسة البلاط الإسباني?
على الطراز الأسباني بلاط السقف من الراتينج الاصطناعي ASA يحتوي على هندسة في اتجاهين. عبر عرضه, تقوم القمم وقنوات الصرف بإنشاء قسم السقف المستمر. على طوله, الخطوات المرتفعة المتكررة تخلق إيقاع البلاط ومظهر التداخل.
هذا التمييز مهم لأن قالب البثق الثابت ينتج مقطعًا عرضيًا مستمرًا. يمكنه إنشاء التوزيع العرضي للورقة, لكنها لا تستطيع بمفردها إنشاء شكل يتغير بشكل متكرر على طول اتجاه الآلة. يجب أن تقوم معدات التشكيل المتزامنة بإنشاء خطوات البلاط الطولية بينما تظل الورقة قابلة للتشكيل.
يجب أن تتبع سرعة التشكيل سرعة البثق والسحب. إذا انحرف التوقيت, يمكن أن يتغير تباعد الخطوات. إذا كان الضغط أو درجة الحرارة يختلف عبر العرض, قد يُظهر أحد الجانبين خطوة أعمق أو تفاصيل أكثر وضوحًا من الجانب الآخر. إذا دخلت الورقة السابقة بطبقة غير متساوية أو توزيع درجة الحرارة, قد يمتد السطح بشكل مختلف على القمم, المقالي, وزوايا الخطوة.
وبالتالي فإن التحكم في الملف الشخصي يحتاج إلى أكثر من العرض الإجمالي. تتضمن عمليات التحقق المفيدة هندسة القمة والوعاء, درجة الخطوة, عمق الخطوة, شكل اللفة الجانبية, استقامة الحافة, تغطية فعالة, والعلاقة بين السمات المتكررة وطول القطع. تتحكم هذه الأبعاد في كيفية محاذاة الأوراق المتعاقبة حتى عندما يبدو كل مربع مقبولًا بمعزل عن الآخر.
لماذا يعد التبريد والسحب جزءًا من تصميم المنتج؟?
تترك الورقة المشكلة المنطقة الساخنة قبل أن يتم تأمين حالة أبعادها النهائية. التبريد يزيل الحرارة ويزيد من الصلابة, بينما تتحكم الأدلة ومعدات السحب في الحركة. يجب أن تقيد العملية الشكل المقصود دون تجميد الضغط غير المتساوي في البلاط.
يمكن للتبريد غير المتساوي أن يتقلص سطحًا أو جانبًا واحدًا أسرع من الآخر. قد تظهر النتيجة كالركوع, التواء, رفع الحافة, أو الانحراف الشخصي. السحب المفرط يمكن أن يغير الأبعاد. يمكن أن يؤدي السحب غير المستقر إلى تغيير تباعد الخطوات أو إزعاج الطبقة بينما لا تزال دافئة.
يظل التاريخ الحراري مهمًا بعد أن يبدو البلاط صلبًا. ايزو 21306-2 يلاحظ أن التاريخ الحراري والإجهاد الداخلي يمكن أن يؤثر بشدة على الخواص الحرارية والميكانيكية لعينات PVC-U. يضيف البلاط النهائي انحناءًا للملف الشخصي, واجهات الطبقة, قطع, التراص, وظروف التخزين لهذا التاريخ.
يجب أن يتبع القطع المنتج المتحرك دون سحب أو سحق الملف الشخصي. يعتمد التحكم في الطول عادةً على إشارة قياس متزامنة. يحتاج البلاط المقطوع حديثًا إلى دعم يحافظ على شكله. دافئة, غير متساو, أو يمكن للمكدس المحمل بشكل زائد تسجيل التشوه الذي لم يكن موجودًا في القاطع.
ما هي فحوصات الجودة التي تنتمي إلى كل مستوى من مستويات الأدلة?
تصبح مراقبة الجودة أكثر وضوحًا عندما يتم فصل الأدلة حسب المستوى. فحوصات المواد الخام تميز المركبات الخاضعة للرقابة. تصف سجلات العملية الشروط المستخدمة لصنع الورقة. تقوم فحوصات المنتج بفحص البلاط النهائي. تضيف أدلة نظام السقف الدعم, يتداخل, السحابات, المنحدر, مناخ, والتركيب.
| مستوى الأدلة | ما يمكن أن تدعمه | ما لا يمكن إثباته بمفرده |
|---|---|---|
| مادة خام | الهوية المركبة وخصائص المواد المحددة وفق طرق محددة | توحيد الطبقة, هندسة البلاط, أو أداء السقف |
| عملية | ظروف الإنتاج التي يمكن تتبعها واستقرار المتغيرات الخاضعة للرقابة | الأداء دون فحص معايرة واختبار المنتج |
| البلاط النهائي | أبعاد, مظهر, استمرارية الطبقة, كتلة, وتحديد النتائج الميكانيكية أو التجوية | كل فترة, قفل, مناخ, حمولة, أو حالة التثبيت |
| تجميع السقف | سلوك الملف الشخصي الذي تم اختباره, يدعم, المفاصل, السحابات, والتكوين | تخطيطات لم يتم اختبارها أو عمر خدمة عالمي |
يوضح اختبار العاطفة هذه الحدود. ايزو 178 يمكن مقارنة العينات البلاستيكية الصلبة في ظل ظروف الانحناء ثلاثية النقاط الخاضعة للرقابة. كما ينص على حجم العينة, تحضير, سرعة, والتكييف يؤثر على المقارنة, وأن النتيجة ليست معلمة التصميم الهيكلي. يتطلب البلاط الملامح أو السقف المثبت دليلاً يحافظ على هندسته الفعلية وظروف دعمه.
التجوية السطحية تحتاج إلى نفس الانضباط. ايزو 4892-2 يتحكم في ضوء زينون القوس, رُطُوبَة, درجة حرارة, رطوبة, والترطيب. يمكن لمثل هذا التعرض مقارنة الخصائص أو تغير اللون ضمن دورة محددة. لا يتحول تلقائيًا إلى عمر عالمي في الهواء الطلق. تحليل HESU ل يتلاشى لون بلاط السقف البلاستيكي يشرح لماذا المواد السطحية, الصباغ, استمرارية الطبقة, يعالج, مناخ, ويظل سياق التثبيت متصلاً.
ماذا تكشف العيوب الشائعة عن العملية؟?
| الحالة المرصودة | مجالات العملية للتحقيق فيها | الأدلة اللازمة قبل الاستنتاج |
|---|---|---|
| خط اللون أو الشريط اللامع | تغذية سطحية, تشتت الصباغ, استقرار الذوبان, توزيع يموت, أو التلوث | هوية الدفعة, خريطة عينة العرض المتقاطع, سجل العملية, والتفتيش السطحي |
| فصل الطبقة | تلوث الواجهة, التوافق المادي, حالة ذوبان, تاريخ الإقامة, أو الانضمام إلى الضغط | موقع المقطع العرضي, العينة المحتفظ بها, طريقة اختبار الواجهة, ونافذة الإنتاج المتضررة |
| خطوات البلاط غير المستوية | التوقيت السابق, توازن الضغط, درجة حرارة الورقة, سرعة السحب, أو توزيع سمك الواردة | قياسات خطوة الملعب, خريطة الملف الشخصي بالعرض, وسجلات الخط المتزامنة |
| تزييفها أو رفع الحافة | اختلال التبريد, الإجهاد المتبقي, محاذاة السحب, التراص الدافئ, أو تخزين غير مدعوم | قياسات التسطيح مع مرور الوقت, سجل التبريد, حالة المكدس, وتاريخ درجة الحرارة |
| حافة قطع هشة | الاختلاف المركب, تاريخ المعالجة, حالة التبريد, حالة القطع, أو تلف العينة | مقارنة الدفعة, فحص الحافة, عينات مكيفة, والفحوصات الميكانيكية المحددة |
| انحراف الطول | التشفير, استقرار السحب, مزامنة القاطع, أو قسيمة المنتج | سجل طول متسلسل, تاريخ سرعة الخط, وفحص نظام القياس |
جدول العيوب يضيق التحقيق; ولا يحدد سببًا واحدًا من المظهر وحده. يمكن أن تنتج العديد من تغييرات العملية علامات مماثلة, ويمكن أن يؤدي اضطراب عملية واحدة إلى ظهور عدة أعراض. تعمل إمكانية التتبع على تحويل الحالة المرئية إلى فترة إنتاج محددة يمكن أخذ عينات منها ومقارنتها.
الأسئلة المتداولة
يتم خلط ASA من خلال بلاط السقف المصنوع من الراتينج الاصطناعي بالكامل?
ليس بالضرورة. في بلاط مقذوف مشترك ذو وجه ASA, يشكل ASA طبقة التجوية المكشوفة بينما يشكل مركب PVC-U معظم الجسم. يجب أن تأتي بنية الطبقة الدقيقة من مواصفات المنتج التي تم التحقق منها.
هل يخلق قالب البثق شكل البلاط الإسباني الكامل؟?
يمكنه إنشاء القسم المستمر عبر الورقة. تتطلب الخطوات المتكررة على طول اتجاه الإنتاج تشكيلًا متزامنًا في اتجاه مجرى النهر لأن القالب الثابت ينتج مقطعًا عرضيًا ثابتًا.
هل يمكن لحافة الطبقات المرئية أن تثبت جودة البثق المشترك?
يمكن أن يكشف عن الاستمرارية الإجمالية والتباين الواضح في ذلك الموقع. ولا يمكن إثبات التركيب, قوة السندات, التوحيد عبر العرض, أو أداء التجوية دون سجلات واختبارات محددة.
هل يثبت اختبار المواد ASA مدة خدمة بلاط السقف؟?
لا. اختبارات المواد تميز العينات الخاضعة للرقابة بموجب الطرق المذكورة. هندسة البلاط النهائي, توزيع الطبقة, تاريخ المعالجة, يدعم, السحابات, مناخ, تثبيت, والصيانة تضيف متغيرات منفصلة.
الاستنتاج الفني: من الأفضل فهم تصنيع بلاط السقف من الراتينج الاصطناعي ASA على أنه نظام تحكم متزامن. الهوية المركبة تبدأ العملية, ولكن تشكيل الواجهة, هندسة الملف الشخصي ثنائية الاتجاه, تاريخ التبريد, التحكم في الأبعاد, ويحدد التحقق القابل للتتبع ما إذا كان البلاط النهائي يمثل المنتج المقصود باستمرار.